Корпус для линейного подшипника: цены 2026 – Производитель
2026-10-08
Честно говоря, рынок промышленной фурнитуры в 2026 году напоминает минное поле. Вы заходите на сайт поставщика, видите красивые рендеры, но когда дело доходит до реального заказа корпуса для линейного подшипника, начинается хаос: скрытые наценки, сроки поставки «от трех месяцев» и полное отсутствие технической поддержки. Мы протестировали десятки предложений от производителей из Китая, Турции и локальных российских цехов, чтобы понять: где заканчивается маркетинг и начинается реальная инженерия.
Если вы читаете этот текст, значит, вам не нужны общие фразы о «высоком качестве». Вам нужно знать, почему ваш станок с ЧПУ вибрирует на высоких скоростях, почему алюминиевый корпус деформировался через полгода и сколько реально стоит заменить узел в условиях санкционного давления на логистику. Давайте разберемся без воды.
Почему стандартные решения перестали работать в 2026 году
Еще пять лет назад инженер мог просто открыть каталог Hiwin или THK, выбрать модель и забыть о проблеме. Сегодня эта схема сломалась. Параллельный импорт работает, но он принес с собой огромный пласт контрафакта и «серых» партий, качество которых плавает от партии к партии.
Главная боль 2026 года — это не цена самого подшипника. Цена шарикоподшипникового узла может быть смешной. Проблема в корпусе. Именно корпус берет на себя ударные нагрузки, температурные расширения и вибрации. И именно здесь производители экономят чаще всего.
Мы наблюдаем тревожный тренд: переход на более дешевые сплавы алюминия (вместо АД31 или аналогов 6061-T6) и использование пластика низкого качества для полимерных держателей. В результате:
- Геометрия посадочного места «плывет» после первого же месяца интенсивной работы.
- Люфт появляется не в самом подшипнике, а между подшипником и стенкой корпуса.
- Теплоотвод ухудшается, что критично для высокоскоростных шпинделей.
Вы можете спросить: «Неужели нельзя просто купить дороже?». Можно. Но даже премиальные бренды сейчас часто отгружают продукцию со складов в третьих странах, где условия хранения нарушаются. Ржавчина на зеркальной поверхности вала из-за конденсата в контейнере — это не миф, это реальность поставок конца 2025 года.
Анатомия отказа: где прячется ошибка
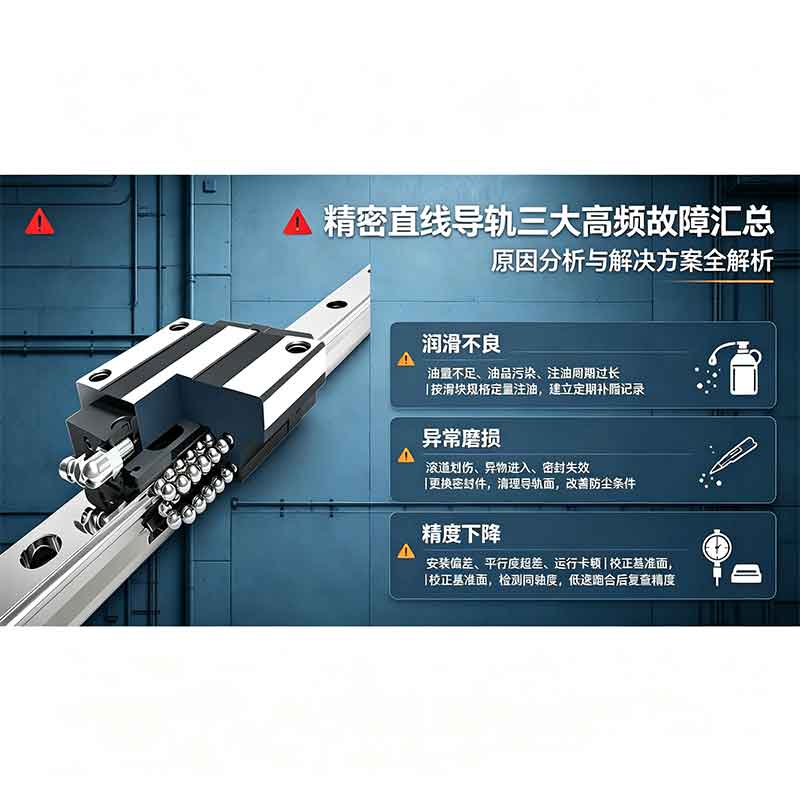
Давайте посмотрим правде в глаза. Большинство отказов линейных направляющих происходит не из-за износа шариков. Они изнашиваются крайне медленно при правильной смазке. Отказ происходит из-за перекоса каретки.
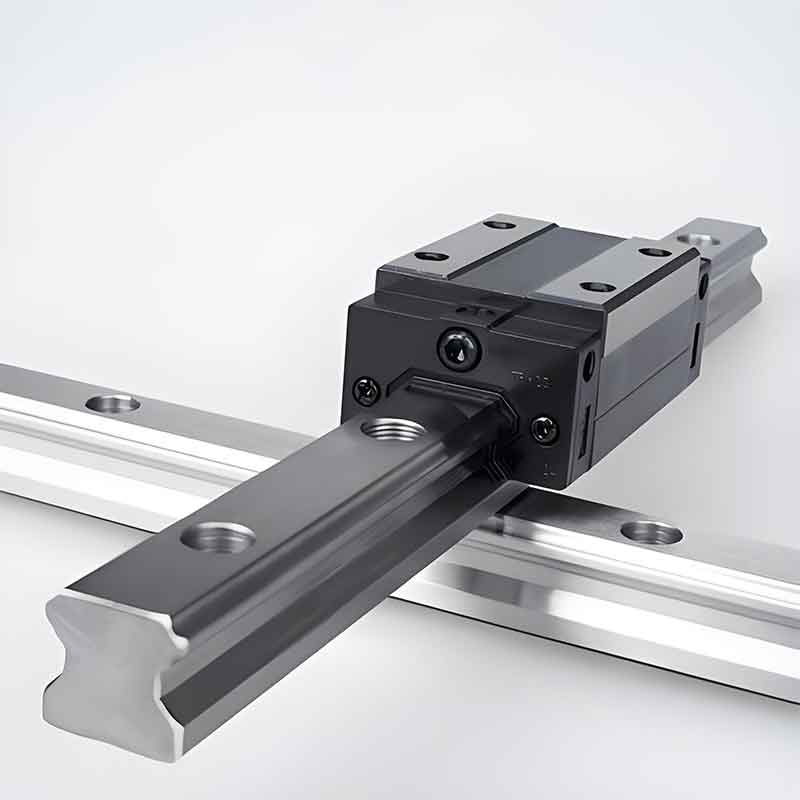
Корпус для линейного подшипника должен обеспечивать жесткую фиксацию относительно базы. Если материал корпуса имеет низкий модуль упругости или если конструкция ребер жесткости рассчитана неверно, то при боковой нагрузке корпус микро-деформируется. Подшипник внутри перекашивается. Шарики начинают работать на срез, а не на качение. Итог предсказуем: выработка дорожки качения за считанные недели.
В 2026 году мы видим два основных типа конструкций, которые доминируют на рынке РФ:
- Цельнофрезерованные алюминиевые блоки. Классика. Надежно, но дорого в производстве. Требует качественной анодировки.
- Сборные конструкции (пластик + металл). Дешевле, легче, гасят вибрации. Но здесь кроется подвох: коэффициент теплового расширения пластика и алюминия разный. Зимой в неотапливаемом цеху в Сибири такой корпус может «повести», и подшипник заклинит.
Рынок России 2026: Цены, Производители и Реальность
Ситуация с ценообразованием стала крайне непрозрачной. Если раньше цена зависела от объема закупки и курса евро, то теперь в уравнение добавились логистические плечи и риски утилизации брака. Мы проанализировали предложения ведущих поставщиков и производственных площадок в Москве, Санкт-Петербурге и Екатеринбурге.
Важно понимать: покупая корпус для линейного подшипника, вы платите не только за металл. Вы платите за точность механической обработки. Сверлить отверстие под подшипник с допуском H7 на коленке невозможно. Нужны обрабатывающие центры с высокой точностью позиционирования.
Сравнительная таблица: Что мы получаем за свои деньги?
Ниже приведены средние рыночные данные на начало 2026 года для стандартных серий (например, под подшипники LM8, LM10, LM12 и их аналоги). Цены указаны за единицу при партии от 50 штук.
| Тип производителя | Материал корпуса | Точность обработки (H) | Средняя цена (руб.) | Риски |
|---|---|---|---|---|
| Китайский OEM (без бренда) | Алюминий вторичный / Zamak | H8 – H9 | 150 – 300 | Высокий риск несоответствия геометрии, пористость литья. |
| Российский малый цех (ЧПУ) | Д16Т, АД31 | H7 | 450 – 700 | Нестабильность сроков, зависимость от наличия заготовок. |
| Крупный российский завод | Сертифицированный алюминий/сталь | H6 – H7 | 800 – 1200 | Высокий минимальный заказ (MOQ), бюрократия. |
| Премиум импорт (Европа/Япония, остатки) | Высоколегированные сплавы | H5 – H6 | 2500+ | Подделки, отсутствие гарантии, долгая доставка. |
Обратите внимание на разброс цен. Дешевый корпус может стоить как три чашки кофе, но его установка обойдется вам в простой оборудования стоимостью в сотни тысяч рублей. Экономия на корпусе — это ложная экономия.
На что смотреть при выборе: Чек-лист инженера
Не верьте словам менеджера «все будет хорошо». Требуйте протоколы испытаний или хотя бы выборочные замеры. Вот на что нужно обращать внимание в первую очередь, когда вы оцениваете предложение на поставку корпусов.
1. Качество внутренней поверхности
Поверхность, контактирующая с внешним кольцом подшипника, должна быть идеально гладкой. Никаких следов фрезы, заусенцев или раковин. Даже микроскопическая неровность приведет к тому, что подшипник встанет с перекосом. Попросите образец и проведите по внутренней поверхности ногтем или мягкой тканью. Если цепляет — брак.
2. Перпендикулярность торцов
Это самый частый дефект, который игнорируют. Торец корпуса, которым он прижимается к базе станка, должен быть строго перпендикулярен оси отверстия. Если угол отклоняется даже на 0.5 градуса, при затяжке винтов корпус деформируется, сжимая подшипник. Это создает предварительный натяг, который убивает ресурс узла.
3. Система смазки
В 2026 году многие производители корпусов интегрируют каналы для смазки или фитинги для масленок. Это отличный признак. Если корпус глухой, вам придется регулярно разбирать узел для смазки, что недопустимо в автоматизированных линиях. Уточняйте наличие технологических отверстий для подвода смазочного материала.
4. Антикоррозийное покрытие
Для алюминиевых корпусов анодирование обязательно. Но не любое. Толщина слоя должна быть достаточной для защиты от агрессивных сред (СОЖ, влага). Дешевое декоративное анодирование облезет через месяц. Требуйте спецификацию покрытия.
Локализация производства: Миф или реальность?
Многие российские компании заявляют о полном цикле производства. Давайте будем откровенны: полный цикл — это от литья заготовки до финишной обработки. Лишь несколько крупных заводов в РФ имеют собственные литейные цеха высокого давления для мелких деталей. Большинство «производителей» покупают сырые отливки в Китае или у местных литеек, а затем делают только мехобработку на станках с ЧПУ.
Это не плохо. Это нормально. Главное — контроль качества на этапе входного контроля заготовок. Если производитель проверяет каждую партию отливок на пористость перед тем, как отправить их на фрезеровку, вы получите качественный продукт. Если нет — вы получите корпус, который рассыплется при сверлении крепежных отверстий.
Совет эксперта: Спрашивайте у поставщика, где именно производится литье. Если ответ уклончивый («мы не разглашаем тайну поставщиков»), скорее всего, они сами не уверены в качестве сырья. Надежные партнеры открыто говорят: «Литье из КНР, обработка в Туле/Ижевске/Москве».
Проблема совместимости и заменителей
Один из самых болезненных вопросов 2026 года — взаимозаменяемость. Вы имеете станок с оригинальными направляющими HIWIN или IKO. Каретка сломалась. Можно ли поставить российский или китайский аналог корпуса с тем же подшипником?
Теоретически — да. Стандарты DIN и ISO едины. Практически — есть нюансы.
- Допуски посадки: Японские подшипники часто имеют более жесткие допуски, чем их китайские копии. Российский корпус, сделанный по ГОСТ, может оказаться слишком свободным для японского подшипника или слишком тугим.
- Высота профиля: Даже миллиметровое отличие в высоте корпуса изменет высоту оси шпинделя или инструмента. В прецизионном оборудовании это критично.
Перед массовой заменой узлов всегда заказывайте пилотную партию (5-10 штук). Установите их на один узел и прогоните тестовую программу. Замерьте биение, нагрев и шум. Только после этого принимайте решение о закупке всей партии.
Где покупать в 2026 году?
Рынок сегментирован. Вот основные каналы, которые мы рекомендуем мониторить:
1. Специализированные дистрибьюторы подшипников.
Они дают гарантию на оригинальность. Цены выше, но есть техподдержка. Ищите тех, кто имеет склады в РФ, а не возит «под заказ» из-за границы.
2. Прямые контракты с российскими мехобработчиками.
Если вам нужна нестандартная конфигурация корпуса (например, с креплением под конкретную деталь вашего устройства), идите напрямую в цеха с парком ЧПУ. Это выйдет дешевле, чем заказывать уникальную деталь у европейцев.
3. Маркетплейсы промышленного назначения.
Да, они существуют. Но будьте осторожны. Там много перекупщиков. Смотрите на рейтинг продавца и, главное, на наличие реальных фотографий продукции, а не стоковых картинок.
Прогноз и рекомендации на будущее
Рынок комплектующих для линейной автоматики в России будет продолжать трансформироваться. Ожидается рост спроса на кастомизированные решения. Стандартные корпуса будут уступать место решениям, интегрированным в общую конструкцию машины, напечатанным на металло-полимерных 3D-принтерах или фрезерованным из единой заготовки.
Мы видим потенциал в использовании композитных материалов для корпусов в легких нагруженных применениях. Они дешевле в обработке и не требуют смазки так часто, как металл. Но для тяжелых станков сталь и алюминий остаются безальтернативными лидерами.
Итоговый вердикт: Не гонитесь за самой низкой ценой на корпус для линейного подшипника. Разница в 100-200 рублей на единицу несущественна по сравнению со стоимостью часа простоя вашего оборудования. Выбирайте поставщика, который может предоставить чертежи, протоколы замеров и готов нести ответственность за геометрическую точность изделия.
Проверяйте перпендикулярность. Требуйте качественное анодирование. И никогда, слышите, никогда не используйте подшипники и корпуса от разных производителей без предварительных испытаний. В 2026 году надежность — это не удача, это результат строгого инженерного контроля.
Если вы планируете модернизацию парка станков, начните с аудита текущих узлов. Возможно, замена только корпусов на более жесткие аналоги решит проблему вибраций, и вам не придется менять дорогие направляющие рельсы целиком. Это тот самый случай, когда грамотный подход к мелкой детали спасает бюджет проекта.